

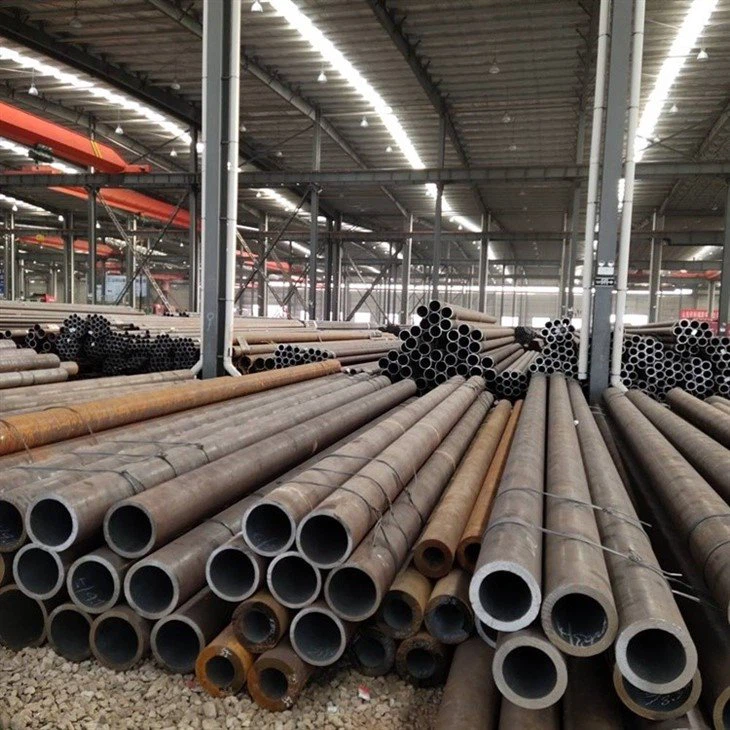
În calitate de furnizor de țevi de oțel A333 Gr.1, am fost martor direct la importanța tehnicilor adecvate de sudare în asigurarea calității și performanței acestor țevi. A333 Gr.1 Steel Pipe este un tip de conductă din oțel carbon la temperatură joasă, care este utilizat pe scară largă în diverse industrii, inclusiv petrol și gaze, procesare chimică și generare de energie. Sudarea acestui tip de țeavă de oțel necesită o analiză atentă a mai multor factori pentru a preveni problemele potențiale, cum ar fi fisurarea, porozitatea și calitatea slabă a sudurii. În această postare pe blog, voi împărtăși câteva măsuri de precauție esențiale pentru sudare pentru țeava de oțel A333 Gr.1, pe baza experienței mele și a cunoștințelor din industrie.
Înțelegerea țevii de oțel A333 Gr.1
Înainte de a aborda măsurile de precauție pentru sudare, este esențial să înțelegeți caracteristicile țevii de oțel A333 Gr.1. Această calitate de oțel este concepută pentru a funcționa bine la temperaturi scăzute, de obicei până la -50 ° F (-45,6 ° C). Are o limită de curgere de 30.000 psi și o rezistență minimă la tracțiune de 48.000 psi. Compoziția chimică a țevii de oțel A333 Gr.1 include elemente precum carbonul, manganul, fosforul, sulful, siliciul și cuprul, care contribuie la rezistența și rezistența la temperaturi scăzute.

Precauții înainte de sudare
Inspecția materialelor
- Inspecție vizuală: Înainte de sudare, inspectați cu atenție țeava de oțel A333 Gr.1 pentru orice defecte vizibile, cum ar fi fisuri, zgârieturi sau contaminanți de suprafață. Aceste defecte pot afecta calitatea sudurii și pot duce la defecțiuni premature.
- Verificare dimensională: Asigurați-vă că conducta îndeplinește dimensiunile și toleranțele specificate. Dimensiunile incorecte pot cauza probleme de montare în timpul sudării, rezultând o calitate slabă a sudurii.
- Revizuirea certificării: Verificați certificarea materialului pentru a confirma că conducta îndeplinește standardul ASTM A333 cerut. Această certificare oferă informații despre compoziția chimică, proprietățile mecanice și tratamentul termic al țevii de oțel.
Curățare și pregătire
- Curățarea suprafețelor: Curăţaţi suprafeţele ţevilor de sudat pentru a îndepărta orice murdărie, rugină, ulei sau grăsime. Acest lucru se poate face folosind o perie de sârmă, o râșniță sau agenți de curățare chimici. O suprafață curată asigură o fuziune bună și reduce riscul de porozitate în sudură.
- Teșit: Pregătiți capetele țevii cu unghiul de teșire și fața rădăcinii adecvate. Unghiul de teșire variază de obicei între 30° și 37,5°, în funcție de procesul de sudare și de designul îmbinării. O teșire adecvată permite o mai bună penetrare și fuziune a metalului de sudură.
- Amenajare: Asigurați-vă că țevile care urmează să fie sudate sunt montate corect. Distanța dintre capetele țevii trebuie să fie în intervalul specificat pentru a permite o penetrare adecvată a sudurii. Utilizați cleme sau dispozitive de fixare pentru a ține țevile pe loc în timpul sudării.
Specificația procedurii de sudare (WPS)
- Dezvoltați un WPS: Pe baza specificațiilor materialelor, proiectarea îmbinării și procesul de sudare, dezvoltați o specificație detaliată a procedurii de sudare (WPS). WPS ar trebui să includă informații precum procesul de sudare, tipul de electrod, parametrii de sudare (curent, tensiune, viteza de deplasare), temperatura de preîncălzire, temperatura interpass și cerințele de tratament termic după sudare.
- Calificare: Aveți WPS-ul calificat conform codului sau standardului de sudare relevant, cum ar fi AWS D1.1 sau ASME Secțiunea IX. Calificarea implică efectuarea de teste de sudare pentru a demonstra că WPS poate produce suduri cu proprietăți mecanice acceptabile.
Precauții la sudare
Preîncălziți
- Importanța preîncălzirii: Preîncălzirea țevii de oțel A333 Gr.1 înainte de sudare este esențială pentru a reduce viteza de răcire a sudurii și a zonei afectate de căldură (HAZ). Acest lucru ajută la prevenirea formării microstructurilor dure și fragile, care pot duce la crăpare.
- Temperatura de preîncălzire: Temperatura de preîncălzire pentru țeava de oțel A333 Gr.1 variază de obicei între 100°F și 200°F (37,8°C și 93,3°C), în funcție de grosimea conductei și de procesul de sudare. Utilizați un dispozitiv de măsurare a temperaturii, cum ar fi un termocuplu sau un termometru cu infraroșu, pentru a vă asigura că temperatura de preîncălzire este uniformă în zona de sudare.
- Menținerea preîncălzirii: În timpul sudării, mențineți temperatura de preîncălzire în intervalul specificat. Dacă temperatura scade sub temperatura minimă de preîncălzire, opriți sudarea și reîncălziți țeava la temperatura necesară.
Selectarea procesului de sudare
- Procese adecvate de sudare: Procesele obișnuite de sudare pentru țevile de oțel A333 Gr.1 includ sudarea cu arc cu metal ecranat (SMAW), sudarea cu arc cu gaz tungsten (GTAW) și sudarea cu arc cu gaz metalic (GMAW). Fiecare proces are avantajele și limitările sale, iar selecția depinde de factori precum grosimea țevii, designul îmbinării și poziția de sudare.
- Parametrii de sudare: Urmați parametrii de sudare recomandați specificați în WPS. Acești parametri includ curentul, tensiunea, viteza de deplasare și viteza de alimentare a firului. Parametrii de sudare incorecți pot duce la o calitate slabă a sudurii, cum ar fi lipsa fuziunii, porozitatea sau stropii excesive.
Tehnica sudării
- Tehnica corespunzatoare de sudare: Folosiți tehnici de sudare adecvate pentru a asigura o fuziune și o penetrare bună a metalului de sudură. Aceasta include menținerea unei lungimi constante a arcului, unghiului și vitezei de deplasare. Evitați țeserea excesivă sau oscilația, deoarece aceasta poate duce la formarea neuniformă a cordonului de sudură și la o calitate slabă a sudurii.
- Curățare Interpass: Curăţaţi cordonul de sudură între fiecare trecere pentru a îndepărta orice zgură sau stropire. Acest lucru ajută la prevenirea captării impurităților în sudură și asigură o fuziune bună între treceri.
Tratament termic post-sudare (PWHT)
- Scopul PWHT: Tratamentul termic post-sudare este adesea necesar pentru țeava de oțel A333 Gr.1 pentru a elimina tensiunile reziduale, pentru a îmbunătăți duritatea sudurii și a HAZ și pentru a reduce riscul de fisurare.
- Procedura PWHT: Procedura PWHT implică de obicei încălzirea țevii sudate la o temperatură specificată, menținerea acesteia la acea temperatură pentru o anumită perioadă de timp și apoi răcirea ei la o rată controlată. Parametrii specifici PWHT depind de grosimea conductei, procesul de sudare și cerințele aplicației.
Precauții după sudare
Inspecţie
- Inspecție vizuală: După sudare, efectuați o inspecție vizuală a sudurii pentru a verifica orice defecte vizibile, cum ar fi fisuri, porozitate sau fuziune incompletă. Folosiți o lupă sau un instrument de control vizual dacă este necesar.
- Testare nedistructivă (NDT): În funcție de aplicație și cerințele de calitate, efectuați metode de testare nedistructivă, cum ar fi testarea cu ultrasunete (UT), testarea radiografică (RT) sau testarea cu particule magnetice (MT) pentru a detecta defectele interne ale sudurii.
- Testare mecanică: În unele cazuri, pot fi necesare încercări mecanice, cum ar fi testarea la tracțiune, testarea la îndoire sau la impact, pentru a verifica proprietățile mecanice ale sudurii.
Documentare
- Documentatie de sudura: Păstrați înregistrări detaliate ale procesului de sudare, inclusiv WPS, parametrii de sudare, temperaturile tratamentului termic de preîncălzire și postsudare și rezultatele inspecției. Această documentație este importantă în scopul controlului calității și al trasabilității.
Concluzie
Sudarea țevii de oțel A333 Gr.1 necesită o atenție atentă la detalii și respectarea procedurilor adecvate de sudare. Urmând măsurile de precauție pre-sudare, sudare și post-sudare prezentate în această postare pe blog, puteți asigura calitatea și integritatea sudurilor și puteți preveni problemele potențiale, cum ar fi fisurarea și calitatea slabă a sudurii. Dacă aveți întrebări sau aveți nevoie de informații suplimentare despre sudarea țevii de oțel A333 Gr.1, vă rugăm să nu ezitați să [inițializați o persoană de contact pentru discuții privind achizițiile]. Echipa noastră de experți este pregătită să vă ajute cu cerințele dumneavoastră specifice.
Referințe
- ASTM A333/A333M - Specificație standard pentru țevi de oțel fără sudură și sudate pentru servicii la temperatură joasă
- AWS D1.1/D1.1M - Cod de sudare structurală - Oțel
- ASME Secțiunea IX - Calificări pentru sudare și lipire